TL;DR.Für einen OEM-Hersteller von Küchengeräten, der Tiefziehteile (Sahnebehälter, Kaffeekannenkörper, Filtergehäuse, Vorratsdosen) benötigt, konsolidiert der Folgeverbundwerkzeugbau 5 bis 6 aufeinanderfolgende Ziehvorgänge in einem einzigen Werkzeugsatz und reduziert die Zykluszeit pro Teil um 30 bis 40 % im Vergleich zum Transferpressenverfahren. Die 40%ige Reduzierung resultiert aus drei Mechanismen: (1) Wegfall der Zwischenbearbeitungszeit (3 bis 5 Sekunden pro Teil eingespart); (2) Wegfall der Zwischenglühzeit (5 bis 10 Minuten pro Charge eingespart); (3) höhere Presshubfrequenz (30 bis 60 Hübe pro Minute gegenüber 15 bis 25 Hüben pro Minute beim Einzelwerkzeug). Ein 5-Stationen-Folgeverbundwerkzeug für einen 500-ml-Sahnebehälter aus Edelstahl 304 kostet zwischen 35.000 und 60.000 US-Dollar und hat eine Standzeit von 1 bis 3 Millionen Teilen. Bei einem prognostizierten Jahresvolumen von 100.000 bis 1.000.000 Einheiten amortisiert es sich innerhalb von 6 bis 18 Monaten. Für einen OEM, der einen chinesischen Hersteller evaluiertStanz- und TiefziehherstellerMit Mehrstationenkapazität und japanischen Kernproduktionsanlagen sind die Verifizierungskriterien: hauseigene Werkzeugkonstruktion, hauseigene Werkzeugerprobung, hauseigene Pressenkapazität (5 bis 1000 Tonnen) und die Doppelzertifizierung nach ISO 9001:2015 und SA8000. Für einen OEM, der XinYes Angebot vergleicht,Stanzkapazitäten für Schmiedeteileherstellermit seinemProduktionskapazität StanzanlagenDer Ansatz des mehrstationären Folgeverbundwerkzeugs ist das Unterscheidungsmerkmal, das die Zykluszeitreduzierung von 40 % bei Großaufträgen für Küchengeräte ermöglicht.
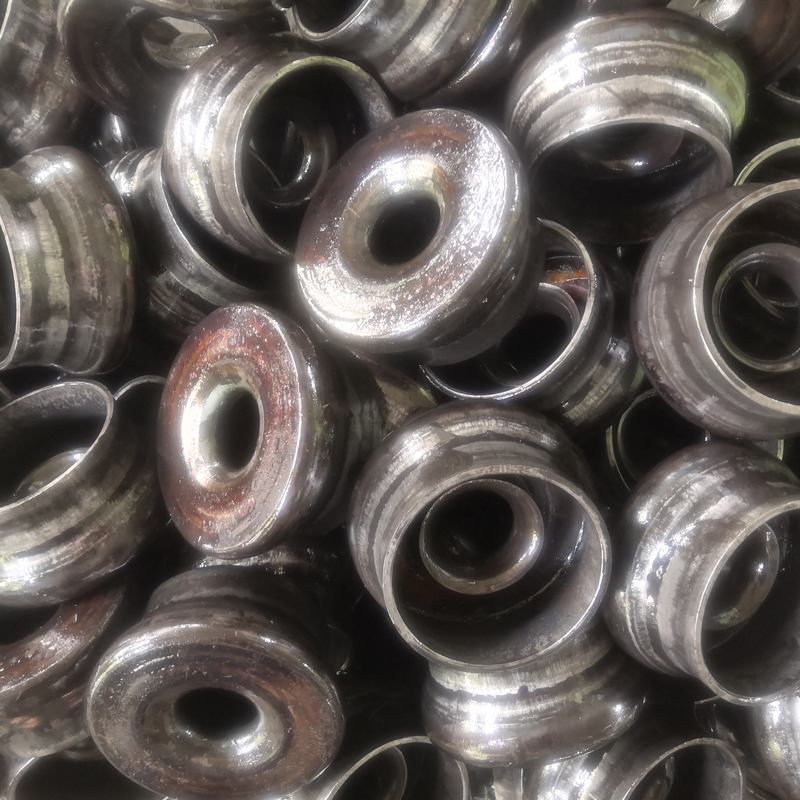
Für einen OEM-Einkäufer von Küchengeräten, der Tiefziehteile – nahtlose Hohlkörper aus Stahl oder Aluminium für Sahnekännchen, Kaffeekannen, Filtergehäuse und Vorratsdosen – bezieht, ist die Wahl zwischen Folgeverbundwerkzeugen und Einzelwerkzeugen eine grundlegende Spezifikationsentscheidung, die sich auf Stückkosten, Zykluszeit und Jahresproduktionskapazität auswirkt. Folgeverbundwerkzeuge fassen fünf bis sechs aufeinanderfolgende Umformvorgänge in einem einzigen Werkzeugsatz zusammen. So kann jeder Presshub das Teil durch eine Station führen, während die nächste Station an einem separaten Materialstreifen bearbeitet wird. Bei großen Stückzahlen von Küchengeräten führt diese Zusammenführung zu einer Zykluszeitreduzierung von 30 bis 40 % im Vergleich zu Transferpressen und zu einer Stückkostenreduzierung von 30 bis 80 % im Vergleich zur CNC-Bearbeitung bei gleicher Stückzahl.
Dieser Leitfaden erläutert die 5 aufeinanderfolgenden Stationen eines Folgeverbundwerkzeugs für Tiefziehteile, die Zykluszeitberechnung hinter der Behauptung einer 40%igen Reduzierung, die Materialauswahl zwischen Edelstahl, Aluminium und Kupfer, die 6 kritischen Prozessparameter, die die Teilequalität bestimmen, die 4 häufigsten Fehlerarten mit ihren Werkzeugkorrekturen, eine Fallstudie zu einem 500-ml-Sahnespender sowie die Verifizierungssignale für einen chinesischen OEM-Partner.
Warum tiefgezogene Küchenutensilien Mehrstationenwerkzeuge benötigen
Tiefgezogene Küchengeschirrteile sind nahtlose Hohlformen mit einem Verhältnis von Tiefe zu Durchmesser von über 0,5 und typischerweise zwischen 1,0 und 3,0. Die Geometrie lässt sich nicht in einem einzigen Ziehvorgang herstellen, da die Kaltverfestigung des Metalls beim Ziehen zu Rissen oder Spalten an der Wand führen würde. Stattdessen wird das Teil in einer Abfolge von Ziehvorgängen gefertigt: Stanzen des Rohlings, Ziehen der ersten Becherform, Nachziehen zur Vertiefung des Bechers, gegebenenfalls ein drittes Ziehen zur Erreichung der endgültigen Tiefe, Glätten der Wand, Abschneiden der Kante und Stanzen von Löchern.
Bei einem Ein-Werkzeug-Verfahren benötigt diese Sequenz 5 bis 6 separate Werkzeuge sowie Zwischenglühvorgänge zwischen den Ziehschritten (das Glühen stellt die Duktilität des kaltverfestigten Metalls wieder her, sodass der nächste Ziehschritt ohne Einreißen durchgeführt werden kann). Allein das Zwischenglühen verlängert die Bearbeitungszeit um 5 bis 10 Minuten pro Charge, hinzu kommt die Zeit für den Transfer des Teils zwischen den 5 bis 6 Werkzeugen (3 bis 5 Sekunden pro Teil) sowie der längere Presszyklus, da jedes Werkzeug nur einen Vorgang pro Hub ausführt. Die Gesamtzykluszeit pro Teil beträgt typischerweise 8 bis 15 Sekunden.
Bei einem Folgeverbundwerkzeugverfahren werden die fünf bis sechs Bearbeitungsschritte in einem einzigen Werkzeugsatz mit mehreren Stationen zusammengefasst. Das Metallband wird von einer Spule zugeführt, durchläuft mit jedem Presshub die Stationen und verlässt die letzte Station als fertiges Bauteil. Die Zwischenhandhabung zwischen den Stationen entfällt (das Band wird automatisch transportiert), ebenso das Zwischenglühen (die Kaltverfestigung verteilt sich auf die Stationen). Zudem ist die Presshubfrequenz höher (30 bis 60 Hübe pro Minute gegenüber 15 bis 25 Hüben pro Minute bei einem Einzelwerkzeug). Die Gesamtzykluszeit pro Bauteil beträgt typischerweise nur 5 bis 9 Sekunden – eine Reduzierung um 40 bis 50 %.
5 aufeinanderfolgende Stationen eines Folgeverbundwerkzeugs für Tiefziehteile
Ein typisches Folgeverbundwerkzeug für tiefgezogene Küchenutensilien verfügt über 5 bis 7 aufeinanderfolgende Stationen. Für einen 500-ml-Sahnespender aus Edelstahl 304 ist die unten dargestellte 5-Stationen-Sequenz die Standardkonfiguration. Jede Station führt pro Presshub einen Arbeitsgang aus, und der Materialstreifen wird pro Hub um eine Stationsteilung weiterbewegt.
| Station | Betrieb | Funktion | Werkzeugdetails |
|---|---|---|---|
| Station 1 | Ausblenden | Schneiden Sie den kreisförmigen Rohling aus dem bandzugeführten Streifen aus. | Rundstempel + Matrizensatz; Spiel 0,10 bis 0,15 mm |
| Station 2 | Erste Auslosung | Die anfängliche Becherform herstellen (Tiefe 30 bis 50 % der endgültigen Tiefe) | Ziehstempel mit Ziehperle; Ziehverhältnis 1,5 bis 1,8 |
| Station 3 | Neu zeichnen | Vertiefen Sie die Mulde (zusätzliche 30 bis 40 % Tiefe). | Würfel neu ziehen; Ziehverhältnis 1,3 zu 1,5 |
| Station 4 | Bügeln + Größenanpassung | Wand dünn ausdünnen und glätten, Enddurchmesser kontrollieren | Bügelmatrize; Wanddickenreduzierung 5 bis 15 % |
| Station 5 | Trimmen + piercen | Schneiden Sie das Teil vom Trägerstreifen ab und stechen Sie gegebenenfalls Löcher hinein (z. B. für die Dosierdüse). | Trimmstempel + Stanzstempel; Spiel 0,05 bis 0,10 mm |
Die oben beschriebene Stationsfolge stellt die minimale Konfiguration für ein tiefgezogenes Küchengeschirrteil dar. Für komplexere Teile (z. B. einen Kaffeekannenkorpus mit Ausguss, Griffbefestigungspunkten und Innengewinde) kann das Folgeverbundwerkzeug 7 bis 10 Stationen umfassen, zuzüglich weiterer Stationen zum Prägen des Ausgusses, Stanzen der Grifflöcher und Gewindeschneiden des Halses. Bei einem 7-Stationen-Folgeverbundwerkzeug beträgt die Zykluszeit typischerweise 6 bis 10 Sekunden pro Teil, und die Werkzeugkosten liegen üblicherweise zwischen 60.000 und 100.000 US-Dollar.
Der Bandvorschub zwischen den Stationen erfolgt durch einen automatischen Zuführer (mechanisch oder elektronisch), der das Band innerhalb von ±0,02 mm des Stationsabstands positioniert. Das Trägerband (der Materialstreifen, der die Teile verbindet und als Zuführungsreferenz dient) ist typischerweise 5 bis 10 mm breit und bleibt bis zur letzten Beschnittstation am Werkstück befestigt. Anschließend wird das Trägerband entweder zum Recycling aufgewickelt oder zum Wiedereinschmelzen in kleine Späne geschnitten.
Zykluszeitberechnung: 40 % Reduzierung über 4 Pressengrößen
Die 40%ige Zykluszeitreduzierung ist die wichtigste Kennzahl für das Stanzverfahren mit Folgeverbundwerkzeugen für tiefgezogene Küchenartikel. Die tatsächliche Reduzierung variiert jedoch je nach Presskraft, Teilegröße und Material. Die folgende Tabelle zeigt die Zykluszeit für einen 500-ml-Sahnespender aus Edelstahl 304 bei vier verschiedenen Presskräften im Vergleich zwischen einer Transferpresse mit einem einzigen Werkzeug (Referenzwert) und einem Folgeverbundwerkzeug.
| Presskraft | Zykluszeit für einen einzelnen Die | Zykluszeit für Folgeverbundwerkzeuge | Zykluszeitverkürzung | Schläge pro Minute |
|---|---|---|---|---|
| 60 Tonnen | 12,0 Sek./Teil | 7,2 Sek./Teil | 40 % | Einzeln 25 / Progressiv 50 |
| 100 Tonnen | 10,5 Sek./Teil | 6,5 Sek./Teil | 38 % | Single 22 / Progressive 45 |
| 200 Tonnen | 9,0 Sek./Teil | 5,8 Sek./Teil | 36 % | Einzel 20 / Progressiv 40 |
| 400 Tonnen | 8,5 Sek./Teil | 5,5 Sek./Teil | 35 % | Single 18 / Progressive 35 |
Die Zykluszeitreduzierung ist bei der niedrigeren Presskraft (60 Tonnen) am größten, da die Pressbewegung kürzer ist und die Bandvorschubzeit einen geringeren Anteil des Gesamtzyklus ausmacht. Bei höheren Presskräften (200 Tonnen, 400 Tonnen) ist die Pressbewegung länger und die Bandvorschubzeit ebenfalls kürzer, sodass die relative Reduzierung geringer ausfällt (35–36 % gegenüber 40 %). Auch die absolute Zykluszeit ist bei der niedrigeren Presskraft kürzer (7,2 Sekunden/Teil bei 60 Tonnen gegenüber 5,5 Sekunden/Teil bei 400 Tonnen), was zu einer höheren jährlichen Produktionskapazität führt.
Die Berechnung der Zykluszeit ergibt die jährliche Produktionskapazität. Bei einer 60-Tonnen-Folgefolgestanzanlage im Zweischichtbetrieb (16 Stunden pro Tag, 6 Tage pro Woche, 50 Wochen pro Jahr) beträgt die jährliche Kapazität ca. 50 Hübe pro Minute × 60 Minuten × 16 Stunden × 6 Tage × 50 Wochen / 7,2 Sekunden pro Teil = 2 Millionen Teile pro Jahr. Bei einer 400-Tonnen-Folgefolgestanzanlage im gleichen Betrieb beträgt die jährliche Kapazität ca. 35 Hübe pro Minute × 60 × 16 × 6 × 50 / 5,5 = 1,8 Millionen Teile pro Jahr. Für einen OEM-Küchengerätehersteller mit einem Jahresbedarf von 100.000 bis 500.000 Einheiten bietet eine einzelne Folgefolgestanzanlage die 4- bis 20-fache benötigte Kapazität.
Edelstahl vs. Aluminium vs. Kupfer für tiefgezogene Küchenutensilien
Die Materialauswahl für tiefgezogene Küchengeräteteile hängt von drei Faktoren ab: den Anforderungen an den Lebensmittelkontakt (das Teil muss den FDA-Vorschriften 21 CFR oder der EU-Verordnung 1935/2004 entsprechen), den Anforderungen an die mechanischen Eigenschaften (das Teil muss dem Umformprozess, der Montage und der Belastung im Gebrauch standhalten) und den Kostenvorgaben (das Teil muss innerhalb des Kostenbudgets des OEM liegen). Die drei gängigsten Materialien für tiefgezogene Küchengeräte sind Edelstahl 304, Aluminium 3003 und Kupfer C11000.
| Eigentum | Edelstahl 304 | Aluminium 3003 | C11000 Kupfer |
|---|---|---|---|
| Zugfestigkeit | 515 bis 620 MPa | 110 bis 200 MPa | 220 bis 330 MPa |
| Dehnung (geglüht) | 40 bis 60 % | 25 bis 35 % | 35 bis 50 % |
| Maximales Zugverhältnis (Einzelschritt) | 1,5 bis 1,8 | 2,0 bis 2,5 | 2,5 bis 3,0 |
| Dichte | 7,93 g/cm³ | 2,73 g/cm³ | 8,96 g/cm³ |
| Einhaltung der Vorschriften für Lebensmittelkontakt | FDA + EU 1935/2004 (Standard) | FDA + EU 1935/2004 (mit Anodisierung) | FDA + EU 1935/2004 (mit Verzinnung) |
| Relative Materialkosten | Mittel (am häufigsten) | Niedrig (am günstigsten pro kg) | Hoch (am teuersten pro kg) |
| Werkzeugverschleißrate | Höher (Arbeitsverhärtung) | Niedriger (leicht zu formen) | Medium |
| Typische Anwendung von Küchengeräten | Sahnespender, Kaffeekannenkörper, Filtergehäuse, Lebensmittelaufbewahrungsbehälter | Kaffeekannenkorpus (leicht), Deckel für Lebensmittelbehälter, Rührschüssel | Dekoratives Kochgeschirr, hochwertige Kaffeekanne, traditioneller Wasserkocher |
Edelstahl 304 ist die gängigste Spezifikation für tiefgezogene Küchenutensilien, da er die beste Kombination aus Lebensmittelkonformität (gemäß FDA 21 CFR und EU 1935/2004 ohne zusätzliche Beschichtung), mechanischer Festigkeit (beständig gegen Dellen und Verformungen im Gebrauch) und Korrosionsbeständigkeit (spülmaschinenfest und säurebeständig) bietet. Der höhere Werkzeugverschleiß (im Vergleich zu Aluminium) wird durch die längere Werkzeugstandzeit (1 bis 3 Millionen Teile pro Form) und die geringeren Materialkosten pro Teil (im Vergleich zu Kupfer) kompensiert.
Aluminium 3003 kommt zum Einsatz, wenn das Gewicht eine entscheidende Rolle spielt (z. B. bei Kaffeekannen, die häufig angehoben werden) oder wenn die Kosten den Ausschlag geben (z. B. bei Deckeln für großvolumige Lebensmittelbehälter). Für den Kontakt mit Lebensmitteln ist eine Anodisierung oder Beschichtung erforderlich, die die Kosten pro Teil um 5 bis 10 % erhöht, aber eine größere Farbauswahl und eine härtere Oberfläche ermöglicht.
Kupfer der Güteklasse C11000 wird für hochwertige oder traditionelle Küchengeräte verwendet (z. B. französische Kupferkessel, Premium-Kaffeekanne), bei denen die Ästhetik und die Wärmeleitfähigkeit von Kupfer geschätzt werden. Für den Kontakt mit Lebensmitteln ist eine Verzinnung oder eine Edelstahlbeschichtung erforderlich, was die Kosten pro Stück um 15 bis 25 % erhöht. Aufgrund der höheren Materialkosten und des zusätzlichen Beschichtungsschritts ist Kupfer pro fertigem Teil das teuerste der drei Materialien.
6 kritische Prozessparameter für die Tiefziehqualität
Bei der Herstellung von Tiefziehteilen für Küchengeräte mittels Folgeverbundwerkzeugen bestimmen sechs kritische Prozessparameter die Teilequalität, die Werkzeugstandzeit und die Zykluszeit. Jeder Parameter muss innerhalb eines bestimmten Bereichs gehalten werden, wobei der optimale Bereich je nach Material und Teilegeometrie variiert.
- Niederhalterkraft.Die beim Ziehen auf den Rohling ausgeübte Kraft steuert den Materialfluss in den Ziehhohlraum. Zu geringe Kraft führt zu Faltenbildung am Flansch; zu hohe Kraft verursacht Risse an der Wand. Der optimale Bereich liegt je nach Material und Ziehverhältnis zwischen 5 und 15 % der Ziehkraft.
- Zeichnungsverhältnis.Das Verhältnis des Rohlingsdurchmessers zum Durchmesser des Bechers nach dem Ziehen. Bei einem einzigen Ziehvorgang beträgt das maximale Verhältnis 1,5 bis 1,8 für Edelstahl 304, 2,0 bis 2,5 für Aluminium 3003 und 2,5 bis 3,0 für Kupfer C11000. Für tiefere Teile sind mehrere Ziehvorgänge erforderlich.
- Schmierung.Das Schmiermittel wird auf das Werkstück aufgetragen, um Reibung und Verschleiß zu reduzieren. Für Edelstahl sind Schmiermittel auf Bornitrid- oder MoS₂-Basis üblich; für Aluminium werden Mineralöl- oder synthetische Esterschmierstoffe verwendet. Die Schmierfilmdicke sollte 5 bis 15 Mikrometer betragen, und das Schmiermittel sollte auf 10 Mikrometer gefiltert werden, um eine Verunreinigung der Werkzeugoberfläche zu vermeiden.
- Werkzeugspiel.Der Spalt zwischen Stempel und Matrizenwand beim Ziehen. Bei Edelstahl beträgt der optimale Spalt das 1,05- bis 1,10-Fache der Materialstärke, bei Aluminium das 1,03- bis 1,05-Fache. Zu großer Spalt führt zu Faltenbildung an der Wand, zu geringer Spalt zu Riefenbildung und hohem Werkzeugverschleiß.
- Drückgeschwindigkeit.Die Pressenhubfrequenz. Beim Tiefziehen sollte die Pressengeschwindigkeit bei Edelstahl 30 bis 60 Hübe pro Minute betragen (langsamer als beim Stanzen, da die Ziehkraft höher ist) und bei Aluminium 40 bis 80 Hübe pro Minute.
- Zwischenglühen.Bei mehrstufigem Tiefziehen (typischerweise erforderlich für Teile mit einem Verhältnis von Tiefe zu Durchmesser größer als 1,8 bei Edelstahl) muss das Teil zwischen den Ziehschritten bei 300 bis 400 °C geglüht werden, um die Duktilität wiederherzustellen. Das Folgeverbundwerkzeugverfahren minimiert den Bedarf an Zwischenglühungen, indem die Kaltverfestigung auf mehrere Stationen verteilt wird.
Die sechs oben genannten Parameter sind voneinander abhängig. Beispielsweise erfordert ein höheres Ziehverhältnis eine höhere Niederhalterkraft und eine geringere Pressgeschwindigkeit. Die optimale Kombination der sechs Parameter wird empirisch während der Werkzeugerprobungsphase ermittelt (typischerweise zwei bis vier Wochen iterativer Tests, bevor das Produktionswerkzeug freigegeben wird).
4 häufige Fehlerarten und 4 Werkzeugkorrekturen
Bei der Herstellung von tiefgezogenen Küchenartikeln treten häufig vier Fehlerarten auf. Jede Fehlerart hat ein spezifisches Erscheinungsbild und erfordert eine spezifische Lösung, die ein erfahrener Werkzeugmacher innerhalb eines zwei- bis vierstündigen Werkzeugwartungszyklus durchführen kann. Die vier unten aufgeführten Fehlerarten decken etwa 90 % der in der Produktion beobachteten Fehler ab.
| Defektmodus | Visuelle Signatur | Grundursache | Werkzeugreparatur |
|---|---|---|---|
| Faltenbildung am Flansch | Konzentrische Falten am oberen Rand der Tasse | Unzureichende Niederhalterkraft; Material fließt zu ungehindert in den Werkzeughohlraum | Erhöhen Sie die Niederhalterkraft um 10 bis 20 % oder fügen Sie Zugperlen an der Niederhalterfläche hinzu. |
| Einreißen oder Spalten an der Wand | Vertikaler oder diagonaler Riss an der Seitenwand, typischerweise in der Nähe des Stempelradius | Zu hohes Ziehverhältnis, unzureichende Schmierung oder verschlissener Stempelradius | Verringern Sie die Ziehtiefe pro Station (fügen Sie einen Zwischenziehschritt hinzu), verwenden Sie Bornitrid- oder MoS2-Schmierstoff oder bearbeiten Sie den Stempelradius von 2 auf 4 mm nach. |
| Wanddickenreduzierung oder ungleichmäßige Wandstärke | Sichtbare Dickenunterschiede entlang der Wand (typischerweise dünner am Eckradius) | Fehlausgerichtete Werkzeuggeometrie, verschlissene Werkzeugradien oder ungleichmäßiger Niederhalterdruck | Bearbeiten Sie die Werkzeugradien gemäß Spezifikation nach, ersetzen Sie den verschlissenen Werkzeugeinsatz oder passen Sie die Druckverteilung des Niederhalters an. |
| Oberflächenkratzer oder Riefen | Lineare oder zufällige Kratzer auf der Innen- oder Außenfläche der Tasse | Verunreinigtes Schmiermittel, raue Werkzeugoberflächen oder Metall-auf-Metall-Kontakt am Werkzeugradius | Das Schmiermittel auf 10 Mikron filtern, die Werkzeugoberflächen auf 0,2 Mikron Ra polieren oder einen Schmiermittelfilm am Werkzeugeintrittsradius auftragen. |
Die vier oben genannten Fehlerarten decken etwa 90 % der in der Produktion auftretenden Fehler ab. Die verbleibenden 10 % sind typischerweise auf Materialabweichungen (z. B. nicht spezifikationsgemäße Härte einer bestimmten Spule), Werkzeugverschleiß (nach mehr als einer Million gefertigter Teile tritt der Werkzeugverschleiß ein) oder Umwelteinflüsse (z. B. Luftfeuchtigkeit, die den Schmierfilm beeinträchtigt) zurückzuführen. Die Behebung der jeweiligen Fehlerart erfolgt im Rahmen der nächsten planmäßigen Werkzeugwartung (in der Regel alle 20.000 bis 50.000 Teile) oder bei einer außerplanmäßigen Werkzeugwartung, falls die Fehlerrate den zulässigen Schwellenwert (in der Regel 1 bis 2 %) überschreitet.
Fallstudie Küchengeräte: Sahnespender (500 ml)
Ein typisches Beispiel für die Herstellung von tiefgezogenen Küchenartikeln mittels Folgeverbundstanzen ist der 500-ml-Sahnespenderbehälter. Dieses nahtlose Hohlzylinderteil hat einen Durchmesser von ca. 70 mm, eine Höhe von ca. 130 mm und eine Wandstärke von 1,0 mm. Es wird üblicherweise aus Edelstahl 304 gefertigt. Der Behälter findet sowohl in privaten als auch in gewerblichen Küchen Verwendung zum Schlagen von Sahne, Schäumen, Mousses und kohlensäurehaltigen Getränken.
| Parameter | Spezifikation | Werkzeugdetails |
|---|---|---|
| Material | Edelstahl 304 (geglüht) | 0,9 bis 1,0 mm Streifendicke |
| Rohlingdurchmesser | 140 mm | Runder Rohling aus bandgespultem Band |
| Endgültige Becherabmessungen | 70 mm Außendurchmesser × 130 mm Höhe × 0,85 mm Wandstärke | Verhältnis Tiefe zu Durchmesser 1,86 |
| Zeichenschritte | 2 (erste Ziehung + Wiederholungsziehung) | Station 2: Erstes Absenken bis 30 % Tiefe; Station 3: Erneutes Absenken bis 100 % Tiefe |
| Bügelschritt | 5% Wanddickenreduzierung | Station 4: Bügeln zur Kontrolle der Wandstärke |
| Trimmen + piercen | Vom Trägerstreifen abschneiden + Düsenloch durchstechen | Station 5: Stanz- und Lochstanze |
| Presskraft | 100 Tonnen (einfachwirkende mechanische Presse) | Schläge pro Minute: 45 |
| Zykluszeit | 6,5 Sek./Teil (Einzelwerkzeug-Basiswert: 10,5 Sek./Teil) | 38% Reduzierung |
| Werkzeugkosten | 35.000 bis 60.000 US-Dollar (5-Stationen-Progressivstempel) | Werkzeugstandzeit: 1 bis 3 Millionen Teile |
| Jährliche Volumenkapazität | 2 Millionen Teile/Jahr (2-Schicht-Betrieb) | Werkzeugwechsel: 4 Stunden pro Teilenummer |
| Kostenrückgewinnung | 6 bis 12 Monate bei 200.000 Teilen/Jahr | Jährliche Einsparungen gegenüber Einzelstempeln: 50.000 bis 200.000 US-Dollar |
Der 500-ml-Sahnespender dient als repräsentatives Fallbeispiel, da er hinsichtlich Teilegröße, Ziehverhältnis und Jahresvolumen im mittleren Bereich der tiefgezogenen Küchengeräte liegt. Die 38%ige Zykluszeitreduzierung und die Amortisationszeit von 6 bis 12 Monaten sind typische Ergebnisse für Teile dieser Größe und dieses Volumens. Bei größeren Teilen (z. B. einem 3-Liter-Schnellkochtopf) ist die Zykluszeitreduzierung ähnlich (35 bis 40 %), die Werkzeugkosten sind jedoch höher (90.000 bis 150.000 US-Dollar) und die Jahreskapazität geringer (1 bis 1,5 Millionen Teile pro Linie). Bei kleineren Teilen (z. B. einem Kaffeefilterkorb) ist die Zykluszeitreduzierung höher (bis zu 45 %) und die Werkzeugkosten niedriger (15.000 bis 30.000 US-Dollar).
Für einen OEM-Küchengerätehersteller bietet die obige Fallstudie eine Referenzspezifikation für das eigene Tiefziehteil. Der Käufer kann den Rohlingsdurchmesser, die endgültigen Becherabmessungen, die Ziehschritte und die Presskraft an das Teil anpassen, während die Berechnung der Zykluszeit und der Kostendeckungszeitraum als Grundlage für das OEM-Angebot beibehalten werden.
XinYe Mehrstationen-Werkzeugkapazität für Küchengeräte-OEMs
Für einen OEM-Käufer von Küchengeräten, der XinYe als potenziellen Partner für das Folgeverbundstanzen von Tiefziehteilen in Betracht zieht, basieren die Fertigungskapazität und das Qualitätssystem auf der folgenden Ausrüstungsliste, den Zertifizierungen und den Prozessfähigkeiten.
- Druckkapazitätsbereich.XinYe betreibt Stanzpressen mit Presskräften von 5 bis 250 Tonnen, hydraulische Säulenpressen mit Presskräften von 100 bis 630 Tonnen sowie Reibungspressen mit Presskräften von 300 bis 1000 Tonnen. Die kombinierte Presskapazität deckt Tiefziehteile von klein (50 mm Durchmesser, Filterkörbe) bis groß (300 mm Durchmesser, Topfkörper) und von dünn (0,5 mm Aluminium) bis dick (3,0 mm Edelstahl) ab.
- Werkzeugdesign und Testmöglichkeiten.XinYe verfügt über eine eigene Werkzeugkonstruktion (mittels 2D- und 3D-CAD/CAM-Software) und führt auch eigene Werkzeugerprobungen (mit einer speziellen Testpresse) durch. Der Zyklus von der Werkzeugkonstruktion bis zur Erprobung beträgt typischerweise 4 bis 6 Wochen für ein 5-Stationen-Folgeverbundwerkzeug, und der Zyklus von der Erprobung bis zur Serienproduktion beträgt typischerweise 2 bis 4 Wochen.
- Qualitätskontrollsystem.XinYe ist nach ISO 9001:2015 (Qualitätsmanagement) und SA8000 (soziale Verantwortung) zertifiziert. Das Qualitätskontrollsystem umfasst die Rohmaterialprüfung, die Fertigungsbegleitende Prüfung (Erstmusterprüfung, Zwischenprüfung und Versandprüfung) sowie die Rückverfolgbarkeitsdokumentation für jede Produktionscharge.
- Materialbeschaffung.XinYe bezieht Edelstahlband von japanischen (JFE Steel, Nippon Steel) und chinesischen (Baosteel, Tisco) Stahlwerken, abhängig von der Bauteilspezifikation und den Kostenvorgaben des Erstausrüsters. Für jede Spule wird ein Materialzertifikat (Werksprüfbericht) bereitgestellt.
- Produktionskapazität und Produktionsplanung.XinYe arbeitet standardmäßig 6 Tage pro Woche im 2-Schicht-Betrieb mit 16 Stunden täglich. Bei großen OEM-Aufträgen kann innerhalb von 30 Tagen auf 24/7-Betrieb umgestellt werden. Die Produktionskapazität wird bedarfsgerecht und basierend auf der Auftragsprognose des OEMs erweitert.
- Kombinierte Fähigkeiten.Neben dem Folgeverbundstanzen bietet XinYe auch Schmieden (Aluminium-Warmschmieden), Feinguss, Aluminium-Druckguss und CNC-Bearbeitung an. Dank dieser umfassenden Kompetenzen kann XinYe Baugruppen (z. B. einen Sahnespenderbehälter mit geschmiedetem Aluminiumkopf und CNC-gefräster Düse) aus einer Hand liefern und so den Koordinationsaufwand für OEMs reduzieren.
Die Kombination aus Mehrstationenpressenkapazität, hauseigener Werkzeugkonstruktion, ISO 9001:2015 + SA8000 Doppelzertifizierung, japanischen Kernproduktionsanlagen und der kombinierten Stanz-, Schmiede-, Gieß- und Bearbeitungskapazität macht XinYe zu einem risikoarmen OEM-Partner für Küchengerätekäufer, die Tiefziehteile in hohen Jahresvolumina beziehen.
Fordern Sie die Spezifikation des Folgeverbundwerkzeugs für Ihr Bauteil an (Anzahl der Stationen, Ziehverhältnis pro Station, Presskraft, Zykluszeit, Werkzeugkosten, Werkzeugstandzeit, Jahreskapazität), eine Mustercharge von 100 bis 500 Teilen für Evaluierungstests (Maßmessung, Wandstärkengleichmäßigkeit, Oberflächengüte) sowie ein Angebot mit detaillierter Aufstellung der Materialkosten, der Werkzeugkosten (verteilt auf die geplante Produktionsmenge) und der Stückkosten. Das Exportteam von XinYe antwortet Ihnen innerhalb von zwei Werktagen mit der Spezifikation des Folgeverbundwerkzeugs, der Mustercharge und dem detaillierten Angebot. Kontaktieren Sie uns über die Kontaktseite, um die Beschaffung von tiefgezogenen Küchenteilen zu besprechen.
Häufig gestellte Fragen
Was ist Folgeverbundstanzen und wie unterscheidet es sich vom Einzelstanzen?
Das Folgeverbundstanzen ist ein Umformverfahren, bei dem ein von einer Rolle zugeführtes Metallband innerhalb eines einzigen Werkzeugsatzes mehrere Stationen durchläuft. Jede Station führt einen spezifischen Bearbeitungsschritt aus (z. B. Stanzen, Biegen, Prägen, Ausklinken oder Tiefziehen), und das Metallband wird mit jedem Presshub weiterbefördert, bis die letzte Station das fertige Teil vom Trägerband trennt. Beim Folgeverbundstanzen wird pro Presshub nur ein Bearbeitungsschritt ausgeführt, weshalb für ein Teil mit mehreren Merkmalen mehrere Pressen oder Nachführungen erforderlich sind. Das Folgeverbundstanzen zeichnet sich durch geringere Werkzeuginvestitionen, höhere Stückkosten und längere Zykluszeiten aus.
Warum profitieren insbesondere tiefgezogene Küchenutensilien von der Fertigung mit Folgeverbundwerkzeugen?
Die Herstellung von tiefgezogenen Küchenartikeln erfordert mehrere aufeinanderfolgende Umformvorgänge: Stanzen, Tiefziehen, Nachziehen, Glätten, Beschneiden und Lochen. Ein Ein-Werkzeug-Verfahren benötigt fünf bis sechs separate Werkzeuge sowie Zwischenglühvorgänge. Ein Folgeverbundwerkzeug vereint alle Arbeitsschritte in einem Werkzeugsatz, eliminiert das Zwischenglühen zwischen den Stationen und fertigt ein fertiges Teil in einem einzigen Pressenhub. Bei der Herstellung von Küchenartikeln in großen Stückzahlen (100.000 bis 1.000.000 Einheiten pro Artikelnummer und Jahr) reduziert das Folgeverbundwerkzeug die Zykluszeit pro Einheit im Vergleich zu einem Transferpressverfahren um 30 bis 40 %.
Was kostet ein Folgeverbundwerkzeug für tiefgezogene Küchenutensilien?
Ein Folgeverbundwerkzeug für tiefgezogene Küchenartikel kostet in der Regel zwischen 25.000 und 150.000 US-Dollar, abhängig von der Anzahl der Stationen (5 bis 10), der Teilegröße, dem Material und dem benötigten Jahresvolumen. Ein 5-Stationen-Folgeverbundwerkzeug für einen 500-ml-Sahnespender aus Edelstahl 304 kostet typischerweise zwischen 35.000 und 60.000 US-Dollar und hat eine Standzeit von 1 bis 3 Millionen Teilen. Die Werkzeugkosten amortisieren sich in der Regel innerhalb von 6 bis 18 Monaten bei dem prognostizierten Jahresvolumen.
Welche Berechnungsgrundlage für die Zykluszeit liefert die Behauptung einer 40%igen Reduzierung?
Die Zykluszeitreduzierung um 40 % resultiert aus drei kombinierten Mechanismen: (1) Wegfall der Zwischenbearbeitungszeit zwischen den Stationen (3 bis 5 Sekunden pro Teil eingespart); (2) Wegfall der Zwischenglühzeit (5 bis 10 Minuten pro Charge eingespart); (3) höhere Presshubfrequenz (30 bis 60 Hübe pro Minute gegenüber 15 bis 25 Hüben pro Minute bei Einzelwerkzeugen). Der kombinierte Effekt ist eine Reduzierung der Zykluszeit pro Teil um 30 bis 40 % im Vergleich zu einem Transferpressverfahren.
Welche Fehlerarten treten häufig bei tiefgezogenen Küchenutensilien auf und wie werden sie behoben?
Bei tiefgezogenen Küchenartikeln treten häufig vier Fehlerarten auf: Faltenbildung am Flansch (verursacht durch unzureichenden Niederhalterdruck; Abhilfe durch Erhöhung der Niederhalterkraft um 10 bis 20 %), Einreißen der Wand (verursacht durch zu hohes Ziehverhältnis oder unzureichende Schmierung; Abhilfe durch Reduzierung der Ziehtiefe pro Station), Wanddickenreduzierung oder ungleichmäßige Wandstärke (verursacht durch fehlerhafte Werkzeuggeometrie oder verschlissene Werkzeugradien; Abhilfe durch Nachbearbeitung der Werkzeugradien) und Oberflächenkratzer (verursacht durch verunreinigtes Schmiermittel oder raue Werkzeugoberflächen; Abhilfe durch Filtern des Schmiermittels auf 10 Mikron und Polieren der Werkzeugoberflächen auf 0,2 Mikron Ra).
Was ist das maximale Verhältnis von Tiefe zu Durchmesser für einen einzelnen Ziehschritt?
Bei einem einzigen Ziehvorgang von Edelstahl liegt das maximal mögliche Verhältnis von Tiefe zu Durchmesser bei etwa 1,5 bis 1,8. Bei Aluminium beträgt das maximale Verhältnis aufgrund der höheren Duktilität etwa 2,0 bis 2,5. Bei Kupfer liegt das maximale Verhältnis bei etwa 2,5 bis 3,0. Sollte das Bauteil ein höheres Verhältnis von Tiefe zu Durchmesser erfordern, sind mehrere Ziehvorgänge (bei Edelstahl mit Zwischenglühen) notwendig.
Ist Edelstahl 304 oder Edelstahl 316 besser für tiefgezogene Küchenutensilien geeignet?
Für tiefgezogene Küchenutensilien ist Edelstahl 304 die gängigste Spezifikation, da er die beste Kombination aus Umformbarkeit, Korrosionsbeständigkeit und Kosten bietet. Edelstahl 304 weist im geglühten Zustand eine Zugfestigkeit von 515 bis 620 MPa und eine Bruchdehnung von 40 bis 60 % auf. Edelstahl 316 besitzt eine etwas höhere Zugfestigkeit und eine bessere Korrosionsbeständigkeit, jedoch eine geringere Bruchdehnung und eine höhere Kaltverfestigung, was das Tiefziehen erschwert. Edelstahl 316 wird bevorzugt für Küchenutensilien verwendet, die mit Salzwasser oder säurehaltigen Lebensmitteln in Berührung kommen.
Wie hoch ist die typische jährliche Produktionskapazität einer Folgeverbundstanzlinie?
Die typische Jahresproduktionskapazität einer einzelnen Folgeverbundstanzlinie im Zweischichtbetrieb (16 Stunden pro Tag, 6 Tage pro Woche) liegt je nach Teilegröße und Hubzahl zwischen 1,2 und 4,6 Millionen Teilen. Ein kleines Teil mit 60 Hüben pro Minute produziert ca. 4,6 Millionen Teile pro Jahr; ein mittelgroßes Teil mit 30 Hüben pro Minute 2,3 Millionen Teile pro Jahr; ein großes Teil mit 15 Hüben pro Minute 1,2 Millionen Teile pro Jahr. Bei einer Folgeverbundstanzlinie mit mehreren Werkzeugen, die 2 oder 4 Teile pro Hub produziert, verdoppelt bzw. vervierfacht sich die Kapazität entsprechend.
Verfasst von Alison PanAlison Pan ist internationale Vertriebsleiterin bei Ningbo Jiangbei XinYe Metal Works Co., Ltd., dem in Ningbo ansässigen Hersteller hinter cnnbxinye.com. Das Werk kombiniert japanische Produktionsanlagen mit einem strengen, mehrstufigen Qualitätskontrollprogramm, um Schmiederinge, Feingussteile und Stanzteile aus Stahl für OEM- und ODM-Partner weltweit zu liefern. Alison arbeitet mit internationalen Einkäufern zusammen, um technische Zeichnungen zu prüfen, Materialien auszuwählen und die Auftragsplanung zu optimieren. Dabei liegt ihr Fokus darauf, die Werkzeugzyklen zu verkürzen und jede Lieferung an den Wareneingangsprüfplan des Käufers anzupassen.
Verbinden:Facebook
Veröffentlichungsdatum: 11. August 2026